Новинки фрез со сменными пластинами
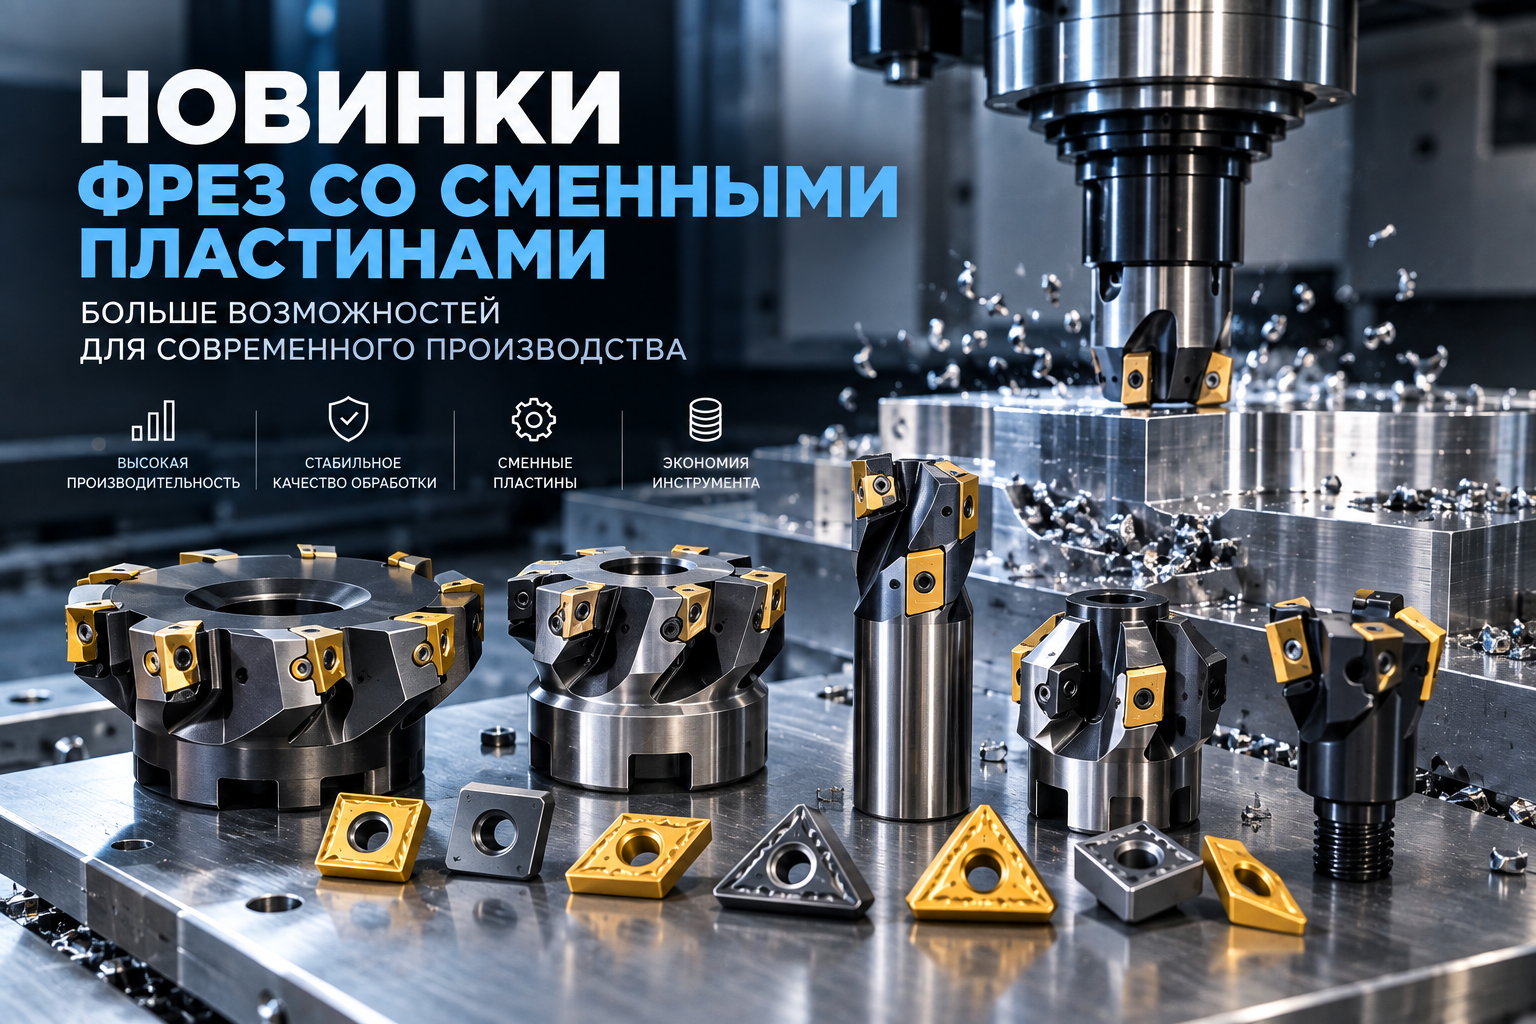
В результате один корпус фрезы может использоваться для разных операций, а изношенную режущую часть можно заменить без покупки нового инструмента.
Для производства это особенно важно там, где оборудование работает регулярно и каждая остановка влияет на себестоимость детали. Вместо того чтобы снимать весь инструмент со станка и отправлять его на переточку или заменять целиком, оператор может заменить или переставить пластину и продолжить работу.
При этом современные фрезы со сменными пластинами становятся более специализированными. Производители разрабатывают решения для обработки плоскостей, уступов, пазов, карманов, контуров и сложных поверхностей. Выбор инструмента все чаще строится не по принципу «одна фреза на все случаи», а исходя из конкретной операции и материала заготовки.
Почему конструкция фрез со сменными пластинами продолжает развиваться
Основное преимущество такой фрезы заключается в разделении корпуса и режущей части. Корпус может использоваться длительное время, а рабочие пластины меняются по мере износа. Это позволяет быстрее возвращать инструмент в работу и контролировать затраты на режущую часть.
Однако простого механического крепления пластины недостаточно. От конструкции корпуса зависит жесткость инструмента, точность установки режущей кромки, характер образования стружки и поведение фрезы при нагрузке. Поэтому современные разработки направлены не только на увеличение количества режущих кромок, но и на оптимизацию всей конструкции.
Для каждой пластины необходимо обеспечить надежную опору и точное положение. Если посадочное место загрязнено или повреждено, пластина может установиться неправильно. В результате изменяется положение режущей кромки, возрастает вибрация и ухудшается качество обработки.
Какие фрезы со сменными пластинами используются сегодня
Ассортимент современных решений достаточно широк. Для обработки плоскостей применяются торцевые фрезы, для уступов и пазов используются специальные концевые конструкции, для фасок существуют отдельные инструменты. Есть решения для высокопроизводительного снятия материала, профильной обработки и выполнения операций, где требуется определенная геометрия режущей кромки.
Отдельную группу составляют инструменты, рассчитанные на работу с различными углами в плане. Изменение геометрии позволяет перераспределять силы резания между осевым и радиальным направлениями. Это влияет на требования к станку, качество поверхности и допустимые режимы обработки.
Современный рынок также предлагает фрезы с разным количеством посадочных мест. Чем больше режущих элементов участвует в обработке, тем выше потенциальная производительность, однако одновременно возрастают требования к шпинделю, жесткости станка и правильному подбору режимов.
Концевые фрезы со сменными пластинами
Концевые конструкции предназначены для операций, где инструмент должен работать не только торцевой, но и боковой частью. С их помощью можно обрабатывать уступы, пазы, карманы и контуры. При правильном подборе такая фреза позволяет достаточно быстро удалять значительный объем металла.
При выборе концевых фрез необходимо учитывать диаметр корпуса, количество режущих элементов, тип используемых пластин, максимальную глубину резания и особенности конкретной операции.
Для серийного производства особенно интересны конструкции, в которых одна пластина имеет несколько рабочих кромок. После износа одной кромки ее можно заменить другой, если конструкция пластины это предусматривает. Таким образом, ресурс одного комплекта режущих элементов увеличивается без необходимости менять корпус инструмента.
Когда концевая фреза со сменными пластинами особенно полезна
Такой инструмент хорошо показывает себя при повторяющихся операциях, когда станок регулярно обрабатывает однотипные заготовки. Технолог может подобрать определенную пластину, режимы резания и глубину прохода, после чего процесс становится достаточно предсказуемым.
Для единичных деталей ситуация может быть другой. Если требуется выполнить небольшой паз или обработать тонкую стенку, крупная фреза со сменными пластинами может оказаться избыточной. В таких случаях более подходящим вариантом часто становится цельный твердосплавный инструмент меньшего диаметра.
Новые решения для торцевого фрезерования
Торцевое фрезерование остается одной из наиболее распространенных операций в металлообработке. С помощью торцевой фрезы можно быстро обработать большую площадь поверхности, снять припуск и подготовить базовую плоскость для последующих операций.
Современные корпуса проектируются таким образом, чтобы обеспечить стабильную работу нескольких режущих кромок одновременно. Важны расположение пластин, угол входа, геометрия стружколома и способность инструмента отводить тепло из зоны резания.
Для производственного участка это дает возможность подбирать инструмент под конкретную задачу. Если требуется высокая производительность при снятии большого припуска, выбирается соответствующая геометрия. Если на первом месте качество поверхности, предпочтение может отдаваться другой конструкции пластины и более легкому режиму резания.
Что меняется в геометрии режущих пластин
Современная пластина представляет собой не просто кусок твердого сплава определенной формы. Ее геометрия рассчитана на конкретные условия резания. Передняя поверхность может иметь стружколом, изменяющий направление схода стружки и характер нагрузки на режущую кромку.
Форма и размер пластины влияют на прочность режущего угла. Более массивная геометрия способна выдерживать высокую нагрузку, но может предъявлять более серьезные требования к мощности оборудования. Более острая режущая кромка снижает сопротивление резанию, но требует аккуратного выбора режима.
Отдельное значение имеет радиус при вершине. Его изменение позволяет искать компромисс между прочностью кромки и качеством обработанной поверхности. Поэтому при подборе пластины нельзя ориентироваться только на ее размеры и форму. Необходимо учитывать весь набор параметров.
Пластины для разных материалов
Одной из главных тенденций в инструменте остается специализация под конкретные материалы. Сталь, нержавеющая сталь, чугун и алюминиевые сплавы требуют разных подходов к резанию.
Для стали важны износостойкость и стабильность режущей кромки. При обработке нержавейки необходимо учитывать ее склонность к упрочнению и особенности образования стружки. Алюминиевые сплавы, наоборот, требуют геометрии, которая обеспечивает чистое резание и снижает риск налипания материала на инструмент.
Поэтому производители предлагают различные сочетания марки твердого сплава, покрытия и геометрии. Правильный выбор позволяет использовать возможности станка более полно и одновременно контролировать ресурс режущей части.
Как современные фрезы работают на станках с ЧПУ
Развитие фрез со сменными пластинами тесно связано с развитием станков с числовым программным управлением. Современное оборудование позволяет точно задавать скорость вращения, подачу, глубину резания и траекторию инструмента.
Для производственного участка это особенно важно при использовании высокопроизводительных стратегий обработки. Инструмент может работать с заданной шириной и глубиной резания, а траектория строится таким образом, чтобы нагрузка на режущую кромку оставалась более стабильной.
Поэтому при выборе фрезы необходимо учитывать характеристики оборудования. Для тяжелой фрезы с большим количеством пластин нужен достаточно мощный и жесткий станок. Если же оборудование компактное, чрезмерно агрессивный инструмент может привести к вибрациям и нестабильной работе.
Подробнее подобрать оборудование под подобные задачи можно в разделе фрезерных станков, где при выборе важно сопоставлять параметры станка с реальной технологией обработки.
Почему жесткость становится одним из главных факторов
Сменные пластины позволяют работать с высокой производительностью, но они не устраняют влияние вибраций. Если станок, оправка или крепление заготовки недостаточно жесткие, даже правильно подобранный инструмент может работать нестабильно.
Вибрация проявляется по-разному. На поверхности появляются характерные следы, режущая кромка быстрее разрушается, повышается шум, а оператору приходится снижать режимы. В результате потенциальная производительность инструмента остается неиспользованной.
Поэтому при переходе на более производительные фрезы необходимо оценивать всю технологическую цепочку. Станок, патрон или оправка, инструмент и заготовка должны образовывать достаточно жесткую систему.
Фрезы с большим количеством режущих пластин
Увеличение числа режущих элементов позволяет повысить подачу при определенных условиях. Но здесь есть важный момент: количество пластин нельзя рассматривать отдельно от мощности шпинделя и частоты вращения.
Каждая режущая кромка снимает часть материала. При увеличении количества зубьев уменьшается нагрузка на отдельную кромку при определенных условиях, но одновременно возрастает количество рабочих элементов, участвующих в процессе за единицу времени.
Поэтому подбор фрезы должен выполняться вместе с расчетом подачи на зуб. Именно этот параметр позволяет понять, какую реальную подачу сможет обеспечить инструмент при выбранной частоте вращения.
Что нового в креплении пластин
Механическое крепление режущих элементов требует высокой точности изготовления корпуса. Пластина должна надежно опираться на посадочные поверхности, а крепеж должен обеспечивать стабильное положение во время работы.
В современных конструкциях большое внимание уделяется форме посадочных мест. Они должны одновременно удерживать пластину и обеспечивать возможность быстрой замены. Для производственного инструмента это важный баланс: слишком сложная конструкция усложняет обслуживание, а недостаточная фиксация снижает надежность.
Перед заменой пластины необходимо очистить посадочное место от стружки и загрязнений. Даже небольшая частица под опорной поверхностью способна изменить положение режущей кромки относительно соседних пластин.
Внутренняя подача СОЖ
Еще одно направление развития инструмента связано с подачей охлаждающей жидкости непосредственно в рабочую зону. При интенсивном фрезеровании эффективное охлаждение помогает контролировать температуру и способствует удалению стружки.
Особенно это актуально при обработке глубоких участков, когда внешняя подача жидкости не всегда обеспечивает необходимое воздействие на зону резания. Внутренняя подача может быть предусмотрена конструкцией инструмента и станка.
Однако наличие каналов для СОЖ само по себе не гарантирует лучший результат. Важно правильно подобрать давление, расход жидкости и направление подачи с учетом конкретной операции.
Как фрезы со сменными пластинами влияют на экономику производства
Основная экономическая выгода заключается в том, что при износе режущего элемента не требуется менять весь корпус. Корпус остается в эксплуатации, а затраты приходятся преимущественно на сменные пластины.
Дополнительная экономия появляется за счет сокращения времени обслуживания. Если замена пластины занимает значительно меньше времени, чем замена всего инструмента или его переточка, станок быстрее возвращается к работе.
Но считать стоимость инструмента только по цене одной пластины неправильно. Необходимо учитывать количество рабочих кромок, фактический ресурс, время замены, стоимость корпуса, расход инструмента на одну деталь и производительность обработки.
Сменные фрезы и другие виды металлорежущего инструмента
Фреза является только одной частью инструментального хозяйства производства. На том же участке могут использоваться токарные резцы, сверла, зенковки, метчики и другой инструмент.
Например, после фрезерования плоскости может потребоваться обработка отверстий. Для формирования входной фаски применяются зенковки для обработки отверстий. Здесь также важны материал детали, геометрия режущей части и соответствие инструмента возможностям станка.
На токарном участке аналогичную роль выполняют сменные режущие элементы и держатели. При необходимости подобрать токарные резцы также следует учитывать материал заготовки, характер операции и требуемое качество поверхности.
В результате современное инструментальное хозяйство строится вокруг технологических операций. Для каждой задачи подбирается свой инструмент, а данные о его геометрии и режимах обработки используются при подготовке управляющих программ.
Когда лучше выбрать фрезу со сменными пластинами
Такой инструмент особенно интересен при серийной и мелкосерийной обработке, где одна и та же операция регулярно повторяется. Если производство постоянно снимает значительный объем металла, возможность быстро заменить режущую кромку становится практическим преимуществом.
Сменные пластины также удобны, когда предприятие хочет использовать один корпус с несколькими вариантами режущих элементов. Меняя геометрию и марку пластины, можно адаптировать инструмент под другой материал или характер обработки, если это допускает конструкция корпуса.
Для небольших деталей и тонкой чистовой обработки ситуация может быть иной. Здесь компактная цельная фреза зачастую позволяет лучше контролировать геометрию и получить необходимый доступ к участкам детали.
Как выбрать новую фрезу со сменными пластинами
Выбор стоит начинать с операции, а не с внешнего вида инструмента. Нужно определить, что именно предстоит делать: снимать большой припуск, обрабатывать плоскость, выбирать паз, выполнять уступ, работать по контуру или выполнять чистовой проход.
Затем определяется материал заготовки. После этого можно подобрать геометрию пластины, марку твердого сплава и покрытие. Следующий этап связан с самим станком: необходимо проверить допустимый диаметр инструмента, мощность шпинделя, максимальные обороты и возможности крепления.
- определить тип операции;
- учесть материал заготовки;
- выбрать диаметр и конструкцию корпуса;
- подобрать форму и геометрию пластины;
- проверить совместимость крепления;
- рассчитать скорость и подачу;
- оценить жесткость станка и оснастки;
- учесть требования к чистоте поверхности.
После первых проходов режимы стоит оценивать по фактическому результату. Важны состояние режущих кромок, форма стружки, температура, вибрации и качество поверхности. Если инструмент работает нестабильно, проблема не всегда заключается в самой фрезе. Причиной может быть слишком большой вылет, неправильная подача, недостаточная жесткость или неподходящий способ закрепления заготовки.
Что будет дальше развиваться в конструкциях фрез
Основное направление развития инструмента связано с дальнейшей специализацией. Производителям необходимо одновременно увеличивать производительность и контролировать нагрузку на станок. Поэтому появляются новые геометрии пластин, более эффективные стружколомы, специализированные покрытия и корпуса, рассчитанные на конкретные стратегии обработки.
Еще один важный фактор заключается в тесной связи инструмента с цифровым производством. CAM-системы позволяют заранее рассчитывать траекторию движения фрезы и распределение нагрузки. Это создает условия для более точного использования возможностей современного инструмента.
В результате фреза со сменными пластинами постепенно превращается из относительно простого инструмента со сменными режущими элементами в часть комплексной технологии. Ее характеристики должны соответствовать станку, управляющей программе, материалу заготовки и конкретной операции.
Итог
Новинки фрез со сменными пластинами развиваются в сторону большей производительности, точности и специализации. Современные конструкции позволяют выполнять широкий спектр операций, быстро заменять изношенные режущие элементы и подбирать пластины под конкретные материалы.
Но сама по себе современная конструкция еще не гарантирует высокой эффективности. Результат зависит от того, насколько правильно согласованы инструмент, станок, оснастка, материал и режимы резания. Особенно это заметно при интенсивном фрезеровании, где даже небольшая ошибка в подборе может привести к вибрациям или преждевременному износу.
Поэтому при обновлении инструментального парка стоит смотреть не только на характеристики отдельной фрезы. Гораздо полезнее рассматривать ее как часть производственного процесса. Правильно подобранный корпус, подходящая пластина и стабильный станок позволяют получить предсказуемую обработку и использовать преимущества сменного инструмента в полной мере.
