Маркировка твердосплавных пластин: как расшифровать обозначения
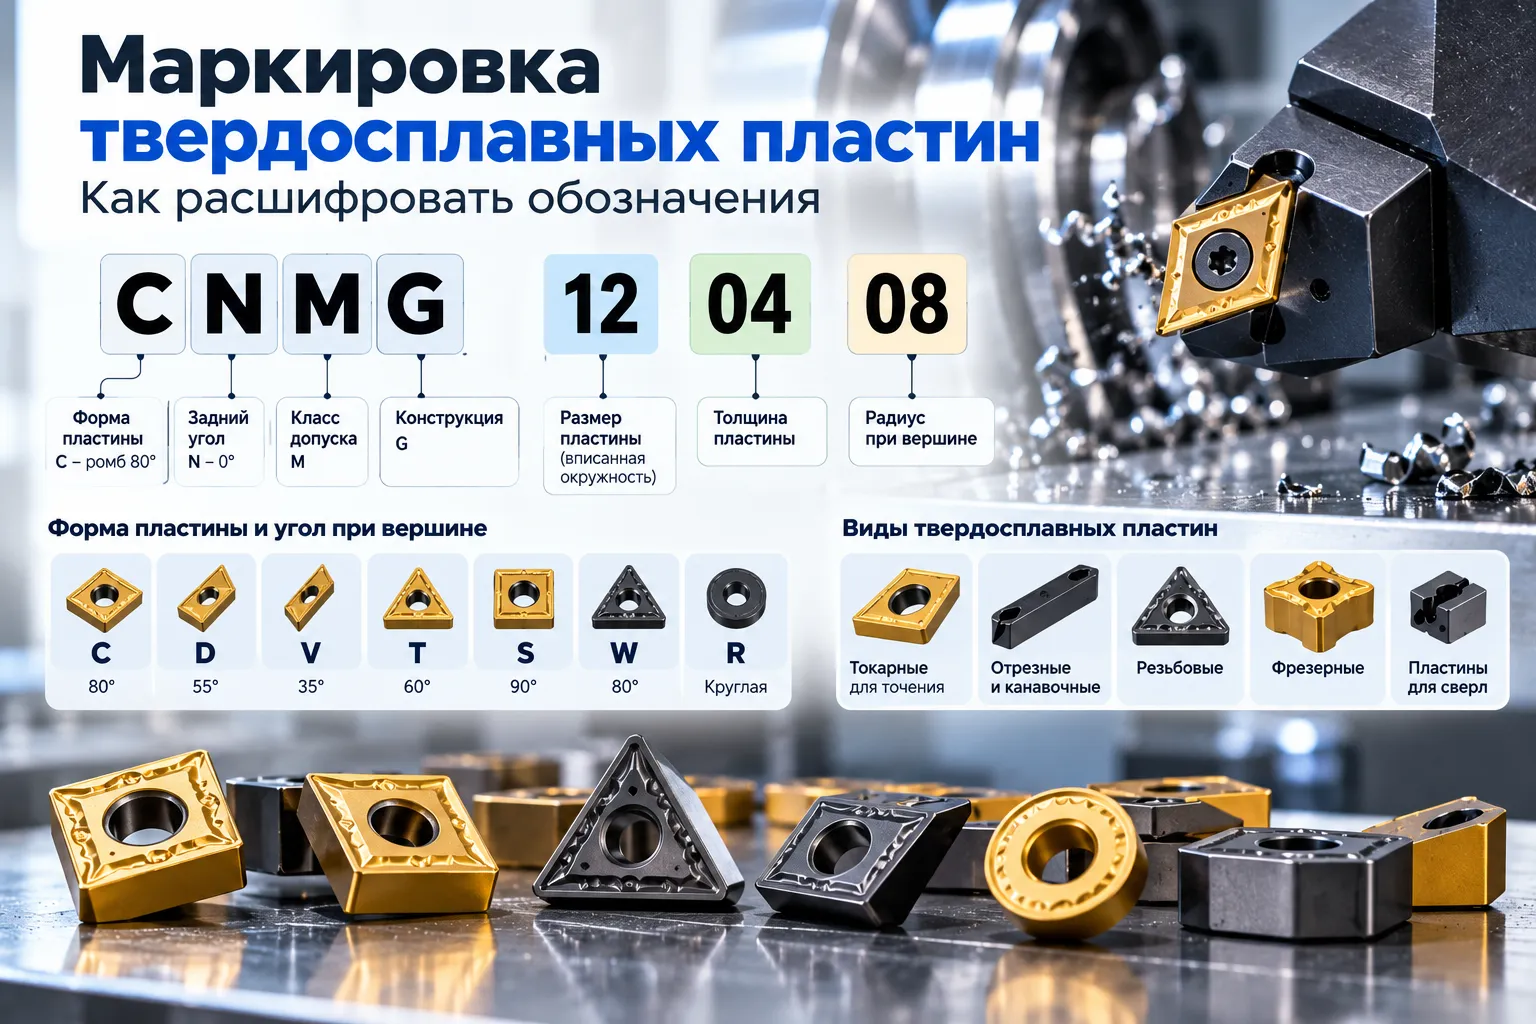
На самом деле в такой маркировке зашифрованы форма пластины, задний угол, класс допуска, конструкция, размеры и радиус при вершине. Понимая принцип обозначения, гораздо проще подобрать нужную пластину для токарного станка или другого металлорежущего оборудования.
При этом одной только маркировки недостаточно для окончательного выбора. После основного ISO-кода производители часто добавляют обозначение стружколома и марку твердого сплава. Именно эти параметры определяют, для какого материала и режима обработки предназначена конкретная пластина. Поэтому разберем маркировку по частям и посмотрим, что означает каждая позиция.
Из чего состоит маркировка твердосплавной пластины
Условное обозначение обычно начинается с нескольких букв, за которыми следуют цифры. В распространенных токарных пластинах первые четыре символа описывают геометрию и конструктивное исполнение, а последующие цифры указывают размеры. Например, код CNMG 120408 можно разделить на четыре буквенных и три цифровых блока.
Для правильного подбора важно читать обозначение целиком. Нельзя ориентироваться только на первую букву или только на размеры, поскольку две пластины одинакового размера могут иметь совершенно разную геометрию и предназначаться для разных операций.
Первая буква: форма пластины
Первый символ показывает форму режущей пластины и фактически определяет угол при ее вершине. От формы зависит доступ инструмента к детали, прочность режущей кромки и возможность выполнять определенные виды обработки.
- C - ромбическая форма с углом 80°;
- D - ромбическая форма с углом 55°;
- V - ромбическая форма с углом 35°;
- T - треугольная форма с углом 60°;
- S - квадратная форма с углом 90°;
- W - тригональная форма с углом 80°;
- R - круглая пластина.
Например, первая буква C в обозначении CNMG говорит о том, что перед нами пластина ромбической формы с углом 80°. Такая геометрия широко используется при точении. Более острые формы, например D и V, позволяют работать с профилями и участками, где требуется хороший доступ режущей кромки.
Вторая буква: задний угол
Вторая буква обозначает величину заднего угла пластины. Этот параметр влияет на характер контакта режущего инструмента с заготовкой и на силы резания.
В обозначении CNMG используется буква N. Она соответствует нулевому заднему углу. Такие пластины относятся к негативной геометрии и отличаются достаточно прочной режущей кромкой. В обозначениях позитивных пластин встречаются другие буквы, например C соответствует заднему углу 7°.
Именно поэтому CNMG и CCMT, несмотря на внешнее сходство некоторых типоразмеров, нельзя считать взаимозаменяемыми. У них различается геометрия и характер работы режущей кромки.
Третья буква: класс допуска
Третий символ связан с точностью изготовления пластины. В популярном обозначении CNMG 120408 используется буква M. Она указывает на определенный класс допуска размеров пластины.
Для производственника этот параметр особенно важен, когда требуется стабильная установка нескольких пластин и повторяемость обработки. Однако при подборе инструмента класс допуска рассматривают вместе с конкретным типоразмером и рекомендациями производителя.
Четвертая буква: конструкция и исполнение
Четвертая буква описывает конструктивное исполнение пластины. В зависимости от обозначения она может характеризовать отверстие, форму крепежной части, наличие стружколома и другие особенности исполнения.
Например, буква G в CNMG означает определенное исполнение с отверстием и конструктивными элементами, предусмотренными системой крепления. Поэтому при замене одной пластины другой необходимо проверять не только форму и размеры, но и соответствие посадочному месту державки.
Что означают цифры в маркировке
После буквенной части идут цифры. Рассмотрим распространенный пример CNMG 120408. В этом обозначении цифры условно разбиваются на три группы: 12, 04 и 08.
| Обозначение | Что показывает | Пример |
|---|---|---|
| 12 | Размер пластины, связанный с размером вписанной окружности | 12 |
| 04 | Толщина пластины | 4,76 мм |
| 08 | Радиус при вершине | 0,8 мм |
У разных типоразмеров конкретные значения размеров определяются стандартом и каталогом производителя, поэтому воспринимать первые две цифры как буквально указанную длину в миллиметрах не стоит. Например, обозначение 12 связано с типоразмером, а фактический размер пластины определяется таблицей соответствующей серии.
Как расшифровать CNMG 120408
Теперь можно разобрать одно из самых распространенных обозначений целиком. CNMG 120408 означает: C - ромбическая форма с углом 80°, N - нулевой задний угол, M - класс допуска, G - конструктивное исполнение, 12 - типоразмер, 04 - толщина, 08 - радиус при вершине 0,8 мм.
Если после этого обозначения стоит дополнительный код, например CNMG 120408-PM, то PM уже относится не к базовой геометрии ISO, а к исполнению стружколома или другой характеристике конкретного производителя. Аналогичная ситуация с обозначением марки твердого сплава. У разных производителей такие дополнительные обозначения могут отличаться.
Что означает маркировка CCMT 09T304
Еще один распространенный вариант, который часто встречается при точении и растачивании, это CCMT 09T304.
Первая буква C указывает на ромбическую форму с углом 80°. Вторая C обозначает позитивный задний угол 7°. M относится к классу допуска, а T описывает конструктивное исполнение. Далее идут обозначения типоразмера и толщины, а последние две цифры 04 указывают на радиус при вершине 0,4 мм.
Позитивная геометрия CCMT обычно позволяет снизить силы резания по сравнению с негативными пластинами. Поэтому такие пластины часто используют при чистовой обработке, растачивании и работе с деталями, где излишняя нагрузка на режущую систему нежелательна.
Почему одинаковая маркировка не означает одинаковый инструмент
Это один из самых важных моментов при покупке. Две пластины с одинаковым ISO-обозначением могут отличаться маркой твердого сплава, покрытием, стружколомом и рекомендациями по обработке. Например, одна версия может быть рассчитана на сталь, другая на нержавеющую сталь, а третья на чугун.
Поэтому после расшифровки основной маркировки нужно смотреть продолжение обозначения. У производителей оно может выглядеть как буквенно-цифровой код после дефиса. Именно там часто указывается конкретный стружколом и марка твердого сплава.
Для практического выбора нужно учитывать сразу несколько факторов: материал заготовки, тип операции, глубину резания, подачу, скорость резания, жесткость станка и характер резания. При непрерывном точении и при прерывистом резании требования к режущей кромке могут заметно отличаться.
Как выбрать твердосплавную пластину по маркировке
Начинать подбор удобнее не с буквенного кода, а с самой операции. Сначала определяют, что именно предстоит делать: наружное точение, растачивание, нарезание канавки, отрезку, резьбонарезание или фрезерование. После этого выбирают подходящую группу пластин и уже внутри нее сравнивают геометрию и размеры.
Для обычного точения стоит обратить внимание на токарные пластины для точения. Здесь можно подобрать исполнение под конкретную державку и операцию. Если требуется отрезка или обработка канавок, используется совершенно другая геометрия, поэтому для таких задач предназначены отрезные и канавочные пластины.
Для нарезания резьбы применяют специальные пластины. Их профиль должен соответствовать типу и шагу резьбы, поэтому обычная пластина для точения здесь не подойдет. В каталоге можно посмотреть резьбовые токарные пластины для соответствующих операций.
Маркировка пластин для фрезерования
У фрезерных пластин также встречаются буквенно-цифровые обозначения, однако выбирать их только по аналогии с токарными пластинами нельзя. У фрезы важны форма и угол пластины, размеры посадочного места, направление и характер обработки, количество режущих кромок, а также совместимость с конкретной фрезой.
Если задача связана именно с фрезерованием, удобнее сразу смотреть специализированный раздел фрезерных твердосплавных пластин. Это позволяет не перепутать пластины для разных систем крепления.
Что обозначает марка твердого сплава
Последняя часть маркировки часто вызывает не меньше вопросов, чем основной ISO-код. Марка твердого сплава определяет сочетание износостойкости, прочности и области применения пластины. При этом универсального сплава для всех операций не существует.
Например, условия обработки стали отличаются от обработки нержавеющей стали, чугуна или жаропрочных сплавов. Поэтому нельзя выбирать пластину только по принципу «подходит по размеру». Если геометрия совпадает, но марка сплава предназначена для другого материала или режима резания, результат может оказаться неудовлетворительным.
Какие параметры особенно важны при подборе
На практике инженеру или оператору станка не всегда нужно расшифровывать каждый символ до последней буквы. Гораздо важнее правильно определить несколько ключевых параметров.
- форма и угол пластины;
- задний угол;
- типоразмер и толщина;
- радиус при вершине;
- конструкция крепления;
- стружколом;
- марка твердого сплава;
- материал обрабатываемой детали;
- условия и режимы резания.
Особенно внимательно стоит относиться к радиусу при вершине. Малый радиус часто выбирают для чистовой обработки и получения нужной геометрии поверхности. Больший радиус способен выдерживать более высокую нагрузку, но при недостаточной жесткости системы может повышаться риск вибраций.
Пластины для сверления и других операций
Сменные твердосплавные элементы применяются не только на токарных станках. Отдельные конструкции используются для сверления, растачивания, фрезерования и других операций. Их обозначения и требования к посадке могут существенно отличаться от стандартных токарных серий.
Если нужно подобрать инструмент именно для отверстий, стоит отдельно рассматривать пластины для сверл. Здесь важны не только марка твердого сплава и геометрия, но и конкретная конструкция сверла, диаметр и условия работы.
Как не ошибиться при покупке пластины
Самая распространенная ошибка заключается в попытке найти замену только по внешнему виду. Пластина может выглядеть практически одинаково, но иметь другой задний угол, толщину, радиус или конструкцию отверстия. В результате она либо не встанет в державку, либо будет работать не так, как ожидается.
Безопаснее сначала снять полное обозначение с установленной пластины и определить модель державки. Затем проверить материал детали и характер обработки. Если требуется замена на продукцию другого производителя, сравнивают не только базовый ISO-код, но и стружколом, марку твердого сплава и рекомендации по режимам.
Если нужная конфигурация уже определена, подобрать твердосплавные пластины можно непосредственно по типу и назначению. Такой подход значительно снижает вероятность купить пластину, которая формально похожа на нужную, но не подходит для конкретной державки или операции.
Итог
Маркировка твердосплавных пластин нужна не для того, чтобы усложнить выбор инструмента, а наоборот, дать компактное описание его основных характеристик. Первые буквы позволяют определить форму, задний угол, класс допуска и конструктивное исполнение, а цифры помогают разобраться с типоразмером, толщиной и радиусом при вершине.
Но окончательный выбор всегда делают с учетом материала заготовки, операции и условий обработки. Особенно это важно для дополнительных обозначений стружколома и марки твердого сплава, поскольку именно они во многом определяют реальную область применения пластины. Если научиться читать маркировку целиком, подобрать подходящий инструмент для станка становится значительно проще, а риск ошибки при замене пластины заметно снижается.
